Оцинкованные профильные трубы в Екатеринбурге
Вопрос-ответ
- при горячем цинковании в умеренном климате — 30–50 лет;
- в промышленной и морской среде — 20–30 лет;
- при гальваническом цинковании — 5–15 лет.
- Полимерное покрытие поверх цинка дополнительно увеличивает долговечность и стойкость к УФ‑излучению.
- в каркасах павильонов, навесов, теплиц, ангаров;
- в ограждениях, заборах, перилах, лестничных конструкциях;
- в стойках и рамах рекламных щитов, остановочных комплексов;
- в элементах детских и спортивных площадок;
- в каркасной мебели и стеллажах;
- в дорожных конструкциях (опоры, секции барьеров);
- в монтажных системах для инженерных сетей (крепление лотков, воздуховодов).
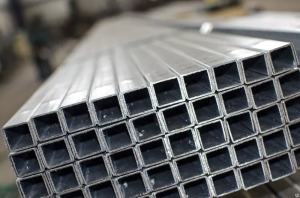
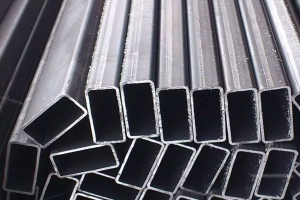
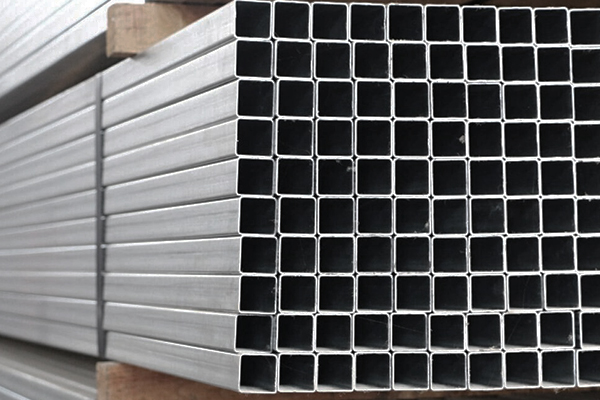
Серийные оцинкованные профильные трубы – это полые металлические изделия с некруглым поперечным сечением. Для повышения устойчивости к воздействию коррозии и активных химических сред поверхность покрыта слоем цинка. По геометрии профиля различают следующие виды:
- Квадратные – размер сторон от 10х10 до 100х100 мм (ГОСТ 8639-82).
- Прямоугольные – самые распространенные размеры 20х40 и 40х60 мм (ГОСТ 8645-68).
- Овальные – стандарт от 40х20 до 60х120 мм (общий ГОСТ 13663-86).
Для изготовления используются углеродистые, низколегированные или нержавеющие марки сталей толщиной от 1 до 5 мм. Марка указывается в техническом паспорте, предусмотренном для каждой партии продукции.
Технология производства
Изготовление профильных оцинкованных труб осуществляется на металлургических предприятиях с использованием специального оборудования. Производство по полному циклу цельнометаллической трубы предусматривает последовательное выполнение следующих операций:
- Холодный прокат – размерная заготовка предварительно очищается от окалины и проверяется на отсутствие повреждений (сколы, трещины, раковины). Для уменьшения трения наносится смазка. Выполняется протяжка через вальцовочные валы для придания нужной формы (квадрат, прямоугольник, овал). Для получения точных наружных размеров и нужной толщины стенки по всей длине трубы проводится калибровка. Деформация выполняется путем протяжки через калибровочные кольца и с помощью обтяжки валками под давлением.
- Горячий прокат – заготовка предварительно нагревается до пластичного состояния при температуре от 900 до 1200 С градусов (в зависимости от марки стали). Выполняется черновая прокатка для придания нужной формы. На специальном станке изделие проходит чистовую прокатку до получения нужных размеров и толщины стенки. Охлаждение выполняется на воздухе, методом обдува или в ускоренном режиме с помощью распыления на поверхность воды.
Готовые изделия режутся по длине и упаковываются в пачки. Проверка качества проводится на всех этапах производства. Визуально изучается внешний вид, замеряются наружные размеры и толщина стенки. Допустимые отклонения: обычная труба – размеры до 1,5%, толщина не больше 10%, повышенная точность – до 1,25% наружные размеры и не больше 10% по толщине.
Сварная технология изготовления профильных труб – для производства используется листовой прокат или штрипс. Лист нарезается на размерные заготовки, которые загибаются в трубу с нужным профилем на формовочных станках. Шов сваривается на роботизированном сварочном оборудовании, что обеспечивается точность, прочность и качество соединения. Готовое изделие охлаждается и очищается от окалины.
Преимущества в отличие от аналогов холодного и горячего проката – доступная стоимость и размерная точность. Недостатки – сложности при проведении загиба готовой трубы, низкая устойчивость физическим воздействиям.
Способы нанесения цинка (цинкования)
В зависимости от предъявляемых к профильной трубе требований по качественным характеристикам, выбирается способ нанесения и толщина защитного цинкового слоя. В промышленном производстве используются следующие варианты обработки:
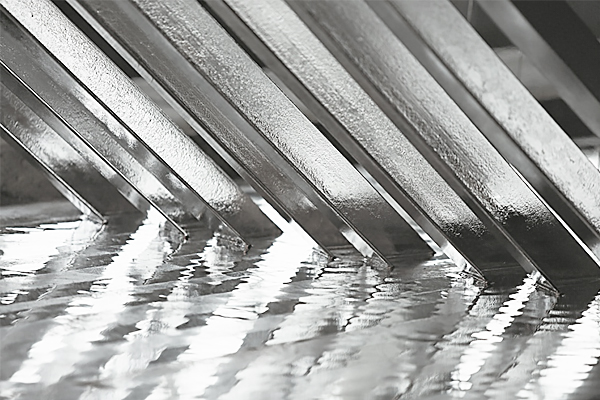
- Горячее цинкование – готовая труба погружается в ванну с расплавленным (температура 450 С градусов) цинком. После извлечения охлаждение выполняется водой или направленным потоком воздуха. Преимущества: возможность получения плотного защитного слоя толщиной до 200 мкм. Возможность применения для заготовок с любой геометрической формой. Недостатки: образование потеков и неравномерность покрытия, значительные энергозатраты.
- Гальваническое – слой цинка образуется на поверхности трубы под воздействием электрического тока после размещения в гальванической ванной с цинковой пластиной. Преимущества: возможность нанесения тонкого слоя от 6 мкм, точность и равномерность покрытия. Недостатки: сложность обработки внутренней поверхности трубы, низкая механическая прочность.
- Холодное цинкование – на поверхность изделия наносится специальный (в виде грунтовки или краски) цинкосодержащий (до 98%) раствор. Преимущества: простота и низкая себестоимость выполнения операции. Недостатки: возможность нанесения незначительного слоя и плохая устойчивость к механическим повреждениям.
Используемый производителем способ нанесения цинкового покрытия и толщина слоя указывается в техническом описании для каждого представленного в каталоге наименования профильных труб.
Классификация и условия поставок
Особенность и разнообразие форм поперечного сечения, а также наличие защитного слоя позволяет использовать профильные оцинкованные трубы в самых различных сферах деятельности:
- Строительство – изготовление каркасов для различных видов зданий и сооружений. Служат заменителем арматуры для облегчения будущей конструкции ЖБИ.
- Промышленность – создание рам и элементов оснований для установки оборудования. Изготовление деталей и установочных конструкций для грузоподъемных механизмов.
- Сельское хозяйство – применяются для изготовления каркасов временных и постоянных теплиц или сооружений фермерского назначения.
- Мебельное производство – применяются для изготовления каркасов домашней и уличной мебели.
Для оцинкованных профильных труб проведение обязательной сертификации не предусмотрено. Качество и надежность гарантирует производитель. Реализация продукции осуществляется поставщиками с расчетом стоимости «за 1 т» выбранного покупателем наименования изделия.
Продукция поставляется в пачках с указанием размерных параметров. Изделия могут храниться в неотапливаемых помещениях или под навесом. Погрузка-выгрузка пачек проводится с использованием специальной крановой техники или погрузчиком. Требуется соблюдать меры осторожности, исключающие механические повреждения цинкового слоя.